再生塑料颗粒的色选测试,不能只看设备运行几分钟后的表面效果。要让结果可以复核,首先要记录样品来源、颗粒状态、粒径范围、含水情况和粉尘比例。样品进入设备前,建议分为测试样、留样和复核样三部分,避免因为样品变化导致结论失真。
先建立清晰的样品分组。每组样品都应有编号,并在记录表中写明取样时间、批次、来源和预处理方式。再生塑料颗粒容易出现大小混杂、表面附着粉末或透明度不一致等情况,如果把不同状态的物料直接混在一起测试,设备效果和样品本身的差异就会互相影响。
测试前应保留一份未经处理的原始样,再根据现场工艺筛除明显的大块杂物。正常样、明确剔除样和边界样分别装袋,拍摄相同光线下的对比照片,并在照片旁标注样品编号。这样后续检查时,图片、参数和出料结果才能一一对应。
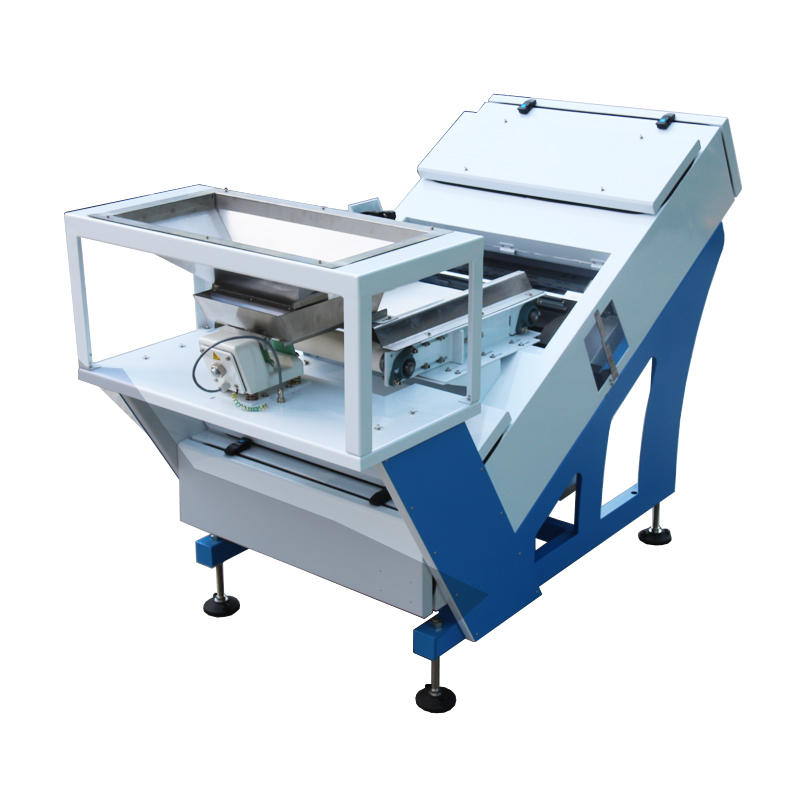
设备参数也要完整记录,包括色选机型号、通道数量、送料速度、气压、灵敏度、延迟和剔除比例。以智利效ZLX-300M慢速履带式色选机为例,测试时应把设置值和实际运行时间同时记下,不能只写“按常规参数运行”。不同粒径的颗粒可能需要重新调整送料速度和气流状态。
送料状态决定相机看到的颗粒姿态。履带式设备需要观察料层厚度、颗粒搭接、带面清洁以及运行速度;料层过厚可能遮住目标夹杂,速度变化也会改变颗粒间距。每轮测试尽量只改变一个主要变量,才能判断结果究竟来自参数变化还是样品差异。
反光、粉尘和静电要作为单独变量观察。同一颗粒转动后亮度变化明显时,应记录角度与表面状态,不能把某一瞬间的亮斑直接定义为异色物。表面潮湿、细粉附着、背景颜色和照明变化,也可能改变视觉表现,应先确认异常特征能否稳定复现。
出料端和剔除端都要留样并称重。建议按总进料量计算良品率、剔除率和回收率,同时分别观察两端样品中的异色颗粒和正常颗粒。成品更整齐,并不自动代表正常料损失更少;如果剔除端混入较多正常颗粒,应回到边界样和成品标准重新检查。
同一参数至少连续运行数分钟,在开始、中段和结束时各取一次样。如果三次样品的颜色、杂质比例和重量差异较小,说明运行状态相对稳定;若差异明显,要检查料层是否均匀、振动送料是否堵塞,以及相机窗口和背景是否清洁。测试中发生清理或调参,也要写入记录。
建议把测试过程分为准备、运行、取样和复核四个阶段。准备阶段确认批次和目标,运行阶段记录参数与时间,取样阶段同时保留成品和剔除物,复核阶段再对照照片、重量和设置值。这样的流程比只展示一盘成品照片更有参考价值,也更方便售后和生产人员沟通。
常见问题是把颜色相近直接等同于同一类物料。实际上,颜色只能说明可见外观差异,不能代替材质、纯度或内部指标检测。对于需要进一步判断的样品,应结合独立检测结果与现场工艺要求,避免把一次视觉分选结果扩大解释为全部质量结论。
另一个问题是只做一轮短时演示。生产过程中粉尘累积、送料波动和换批次都会改变观察条件,因此应在不同批次重复测试,并在固定时间点拍摄画面、抽取两端样品和检查通道清洁。连续运行记录越完整,后续调整越容易找到依据。
型号选择也应以实际样品和现场条件为基础。准备资料时,可附上原料与目标剔除样照片、粒径范围、含尘状态、杂色比例、日处理量、现场空间和目标成品要求。智利效色选机的型号资料用于说明配置方向,具体识别范围、产能和验收条件仍需以有代表性的来样测试为准。
本文配图用于说明再生塑料颗粒的样品状态和色选设备结构,不代表对所有物料都作出固定效果承诺。最终方案应以双方确认的样品、参数、现场条件和验收标准为准。把正常样、边界样与两端结果逐一编号,才能让测试真正服务于
生产决策。