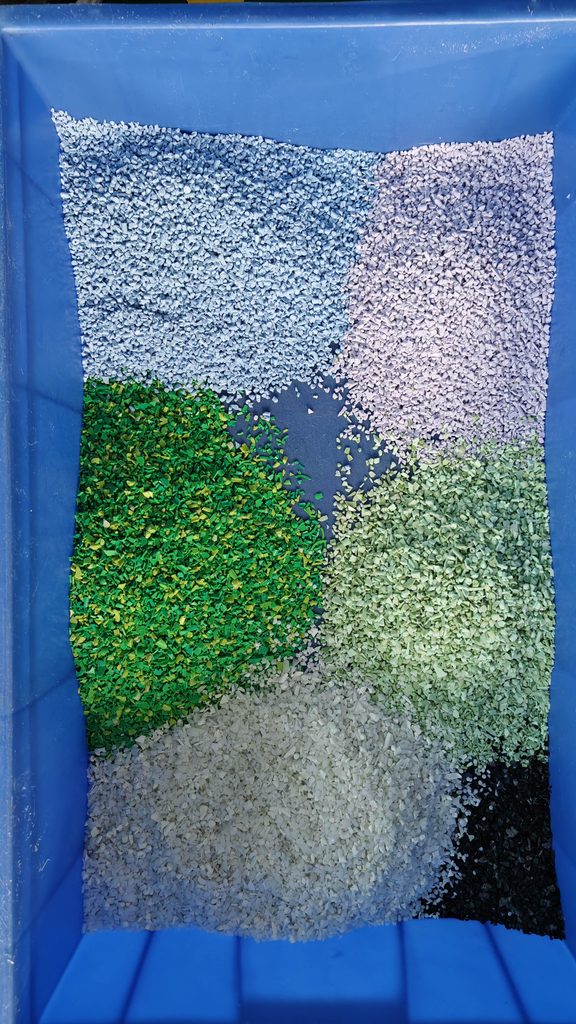
再生塑料颗粒经过颜色分选后,保留料看起来整齐,是一个直观现象,但评价不能停在这里。若一部分正常颗粒也被带入剔除端,单看成品照片就不容易发现。讨论设备选型时,先把“颜色一致”与“正常料损失”分开记录,比只比较几张出料照片更有帮助。两项记录都需要对应到来料批次、取样方式和具体分选条件。
第一步是给正常颜色划定范围。正常样不应只选颜色最统一的颗粒,也要覆盖生产中允许保留的深浅变化。典型异色粒单独留样,难以判断的边界粒另作编号,先由相关人员统一标准。表面粉末、透明程度、反光和照片背景可能改变观感,因此应保存固定光线下的来料照片,不能把图片里所有暗色区域都当成同一类问题。
第二步是让两端取样同时发生。投入的原料应有批次与质量记录,测试中在约定的时间段分别收集保留料和剔除料。前者检查目标异色残留,后者检查正常颗粒带出。若两端样品来自不同时间,原料波动可能影响比较;若只展示剔除出的深色粒,也无法说明损失了多少正常料。边界粒可单独统计,避免把未统一的判断直接记成设备误差。
第三步是把送料变化写进记录。滑槽中的颗粒是否分散、是否有搭接和集中堆积,都会影响观察条件。一个可执行的办法是每轮只改变一个主要条件,同时记录给料设置、运行时长和参数版本。若来料粒径或粉末明显变化,应先说明这种变化,再比较识别设置,避免把原料变化与设置变化混在一起,造成结论难以复核。
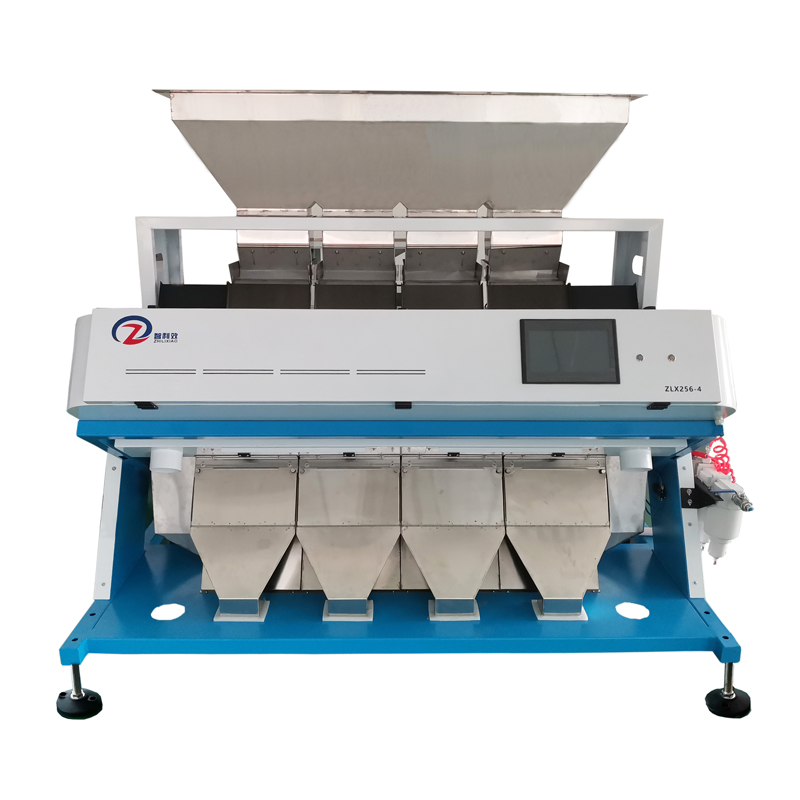
以智利效色选机的ZLX256-4型号资料为例,其采用滑槽送料、CCD图像采集、RGB背景光源和工业触控电脑。资料列出的主机功率为2.5kW、质量约712kg,输入电源220V/50Hz,气源压力0.6—0.8MPa。列出型号是为了说明讨论的结构与配套条件,不能仅凭这些参数推定某一批再生料都能达到相同的分选结果。
该型号资料的处理量范围为0.6—4.5吨/小时,并注明会随含杂情况波动。实际连续作业量还与混色比例、正常料允许损失、给料状态及复选安排有关。若为了减少异色残留调整设置,应同步查看正常料带出有没有增加。把两端结果与运行是否平稳放在一份记录中,才便于判断某次调整是否符合使用方事先约定的需求。
现场复核还包括气源干燥过滤、观察区域清洁、供电接地和进出料衔接。主机功率不等于整线能耗,空压机、储气及其他配套应分别核定。换批次后,可以先用留存的正常样和边界样检查条件是否发生变化,再决定需要调整哪些项目。配图为真实物料外观对比和对应型号实机,用于说明对象,不能替代连续运行记录。
常见问题:只看成品颜色能评价分选吗?还需检查剔除端的正常料带出。正常料带出增加是否只需调识别设置?应同时查看送料、粉尘和气源状态。颜色相同的颗粒是否一定是同一种塑料?不能,材质和物性需要对应检测。少量样品能否确定全天产能?应结合代表性取样、多轮测试与持续运行,最终依据实际样品和约定条件形成判断。
记录发布时还应把设备型号、来料批次和现场照片放在同一份测试单中,便于不同班次复核。智利效色选机的具体表现要结合样品测试和约定条件判断,不能用单张照片替代连续运行数据。
如果需要比较两次结果,建议保持取样质量、拍摄角度和运行时长一致,再分别记录保留端与剔除端。这样既能说明颜色差异是否改善,也能发现正常颗粒是否被过多带出。